01

Taonta
Muotonsa mukaisesti taottu aihio; jyvien virtaus seuraa hampaan juurta.


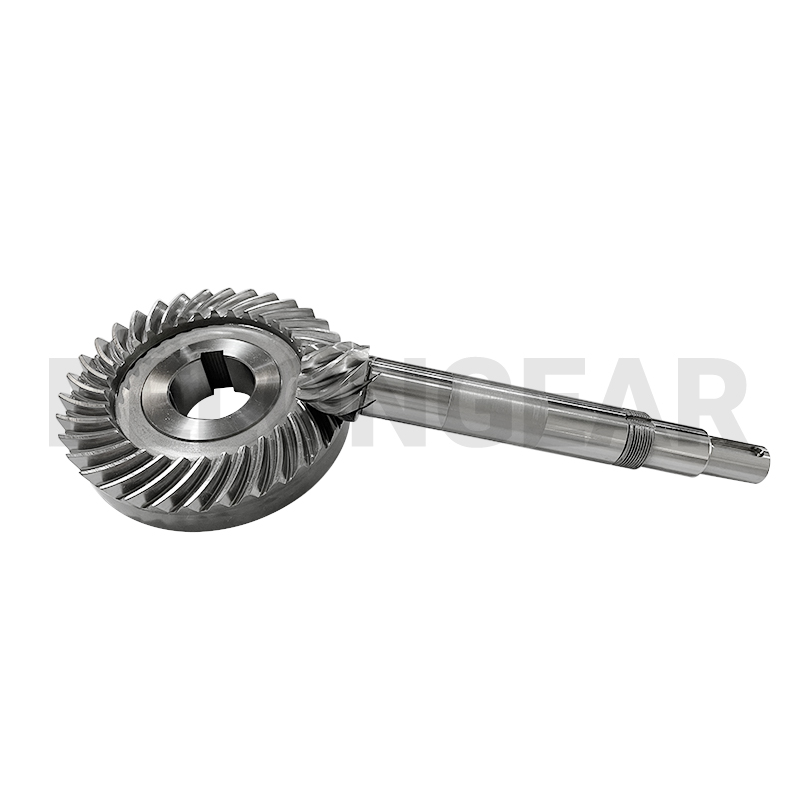


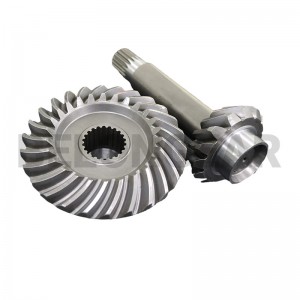
18CrNiMo7-6 valitaan, kun viistehampaan on kestettävä suuri kuormitus ja silti säilytettävä muotonsa lämpökäsittelyn aikana. Sarja hiiletetään, karkaistaan ja hiotaan, jotta lopullinen profiili mitataan eikä oletetaan.
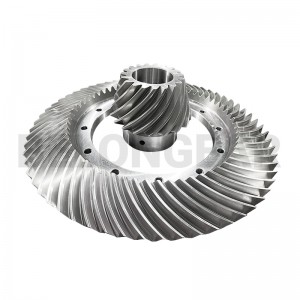
Spiraalikartiohammaspyörä määritellään yhtä lailla hampaan viimeistelyn kuin mittojenkin perusteella. Reitti määrää saavutettavan tarkkuuden, melun ja kustannukset, joten siitä sovitaan ennen piirustusten julkaisua eikä jätetä tuotantotilan tehtäväksi.
| Reitti | Näin hammas viimeistellään | Valittu, kun | Rajoitus |
|---|---|---|---|
| Gleason lipsahti | Hampaat hiotaan, karkaistaan ja sitten hiotaan pareittain Gleason-läppäimellä. Parit hiotaan yhteen hioma-aineella, joten kosketus syntyy koko hampaan alueelle eikä vain siihen kohtaan, mihin jyrsin sen jätti. | Hiljainen käynti kohtuullisella nopeudella; suuri tilavuus; klassinen auto- ja vaihdemoottorikäyttöinen reitti. | Läppäys korjaa kosketusta, ei leikatun hampaan geometriaa, joten saavutettava tarkkuus asetetaan ennen karkaisua. |
| Gleasonin maaTÄMÄ SIVU | Karkaisun jälkeen hampaan reunat hiotaan Gleason-hiomakoneella. Hiominen korjaa karkaisun aiheuttamat vääristymät, joten valmis hammas pysyy tiukan profiilitoleranssin sisällä sen sijaan, että turvauduttaisiin läppäykseen kontaktin pelastamiseksi. | Suurempi nopeus, tarkempi tarkkuus ja vähemmän melua kuin hiertämällä: jatkuvasti käyvien vaihteistojen valinta. | Hionta on hitaampi ja kalliimpi viimeistelyvaihe, joten se valitaan silloin, kun tarkkuus sitä edellyttää. |
| Klingelnbergin kova leikkaus | Hampaat karkeasti työstetään pehmeiksi, karkaistaan ja viimeistellään kovajyrsinnällä Klingelnberg-koneella. Karkaistun hampaan työstäminen välttää erillisen hiontavaiheen ja pitää hampaan pinnan puhtaana hiontajäljistä. | Kova viimeistely, jossa hionta on vaikeaa ja Klingelnberg-geometrialla. | Pehmeän karkean lastuamisen on jätettävä oikeanlainen aines, joten karkea ja kova leikkaus suunnitellaan yhdeksi työvaiheeksi. |
Alla olevat arvot ovat peräisin tämän tuotteen piirustuksesta. Kun sivulla mainitaan materiaali tai tarkkuusluokka, ne toistetaan tässä; kaikki muu vahvistetaan kanssasi piirustuksen tarkistuksen yhteydessä eikä oletettu luettelosta.
| Tuote | Tämä tuote | Miten se vahvistetaan |
|---|---|---|
| Vaihteiston tyyppi | Spiraalikartiopyörä ja hammaspyöräsarja | Piirustus |
| Materiaali | 18CrNiMo7-6 | Materiaalitodistus |
| Lämpökäsittely | Hiiletys, karkaisu ja päästäminen piirustuksen mukaisesti | Lämpökäsittelyraportti |
| Viimeistely | Hampaan reunat hiotaan karkaisun jälkeen | Tarkkuusraportti |
| Tarkkuus | Piirustukseen; tälle laatuluokalle tyypillinen DIN 5-6 | Tarkkuusraportti |
| Toimituslaajuus | Yhteensopiva vaihde- ja vetopyöräsarja | Verkkoutumisraportti |
Materiaali ja viimeistely yhdessä ratkaisevat suurimman osan pohjaratkaisun hinnasta.
18CrNiMo7-6 maksaa enemmän kuin tavallinen seosteräs ja on vaikeampi työstää, mutta se on yleensä kuormitustapauksen vaatima materiaali.
Syvemmässä kotelossa on pidemmät uunisyklit ja enemmän hiottavaa muodonmuutosta.
Hiottavaksi jäävän materiaalin määrä suunnitellaan ennen karkaisua; väärin tehty osa maksaa romua.
Molempien jäsenten toimittaminen täsmäjoukkona välttää toisen määrityksen ja toisen tarkastuksen.
Useimmat spiraalikartioteräkäytön valitukset johtuvat pikemminkin kokoonpanosta kuin hampaista. Nämä ovat kolme asiaa, jotka asentajan on tarkistettava koneesta.
Hammas työstetään hioma-aineella, karkaistaan ja hiotaan profiiliin. Hiominen korjaa lämpökäsittelyn aiheuttamat vääristymät, joten lopputuloksen tarkkuus ei riipu uunista.
Muotonsa mukaisesti taottu aihio; jyvien virtaus seuraa hampaan juurta.

Reikä, pinnat ja kiinnitysolka sorvattiin leikkaus- ja mittauspisteiksi.

Hampaat ovat hieman ylhäällä, joten hionnassa on poistettavaa materiaalia karkaisun jälkeen.

Hiiletys ja karkaisu määrättyyn kotelosyvyyteen, kylkiin jää hioma-aine.

Vertailupisteet hiotaan ensin, koska hammas hiotaan niiden suhteen.

Reunat hiotaan Gleason-hiomakoneella lopulliseen muotoonsa, mikä korjaa lämpökäsittelyn aiheuttamat muodonmuutokset.
Reitti ratkaisee, mitä tarkistuksia sovelletaan. Jokainen sarja mitataan hammaspyörän keskikohdasta ja pari kytketään toisiinsa, ja tulokset annetaan tavaroiden mukana sen sijaan, että niitä pidettäisiin sisällä.

Reikä, pinta ja kiinnitysetäisyys piirustusta vasten.Ulottuvuusraportti

Raakapalkin kemialliset ja mekaaniset ominaisuudet.Materiaalitodistus

Pinnan kovuus kovettumisen jälkeen.Lämpökäsittelyraportti

Hampaan kotelon syvyys ja mikrorakenne.Lämpökäsittelyraportti

Hionnan reunan karheus, vaihdemelun pääasiallinen aiheuttaja.Karheusraportti

Profiili, nousu ja jako hammaspyörän mittauskeskuksessa.Tarkkuusraportti

Kosketuskuvio ja parin vastareaktio.Verkkoutumisraportti
Spiraalikartiovaihteet valitaan tasaiseen suorakulmaiseen siirtoon nopeilla vaihteilla. Belon toimittaa vaihteita näille teollisuudenaloille.
 Metallurgia
 Sementti
 Kaivostoiminta
 Automaatio
18CrNiMo7-6 säilyttää paremman ytimen sitkeyden suurilla kuormilla, millä on merkitystä, kun hammas on raskaasti kuormitettu ja poikkileikkaus on suuri. Piirustus ratkaisee, mutta tämä on tavallinen valinta vaativiin vaihteistotehtäviin.
Kyllä. Karkaisun jälkeinen hionta poistaa vääristymät ja asettaa lopullisen profiilin; ilman sitä tarkkuus riippuisi uunista.
Materiaalitodistus, lämpökäsittelyraportti, mittaraportti, tarkkuusraportti ja verkkoraportti.
Se on mahdollista, mutta hammaspyörä tulisi mitata. Yhden osan hiominen toista tarkistamatta aiheuttaa usein reunakosketusta.
Lähetä piirustus tai kulunut pari yhdessä asennusetäisyyden ja käyttötarkoituksen kanssa. Reitti, materiaali ja tarkkuus voidaan sitten varmistaa koneen todellisten tarpeiden perusteella.